Desafío del proyecto
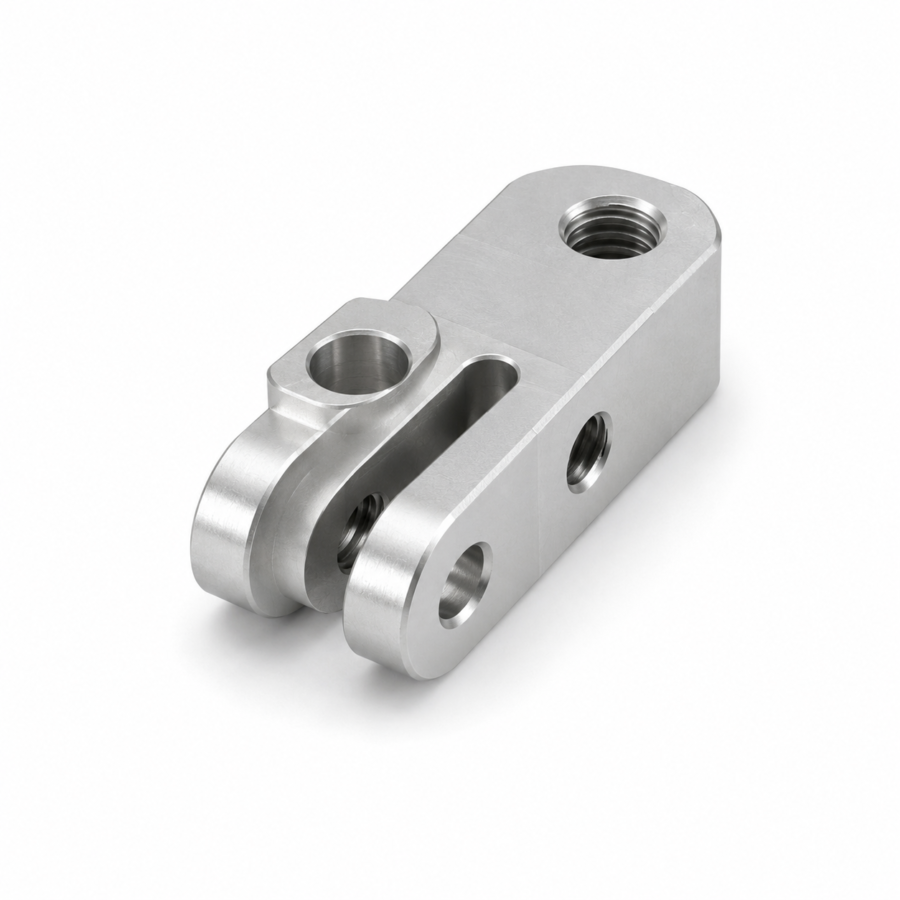
El soporte de aluminio requería una separación constante entre los brazos paralelos, orificios coaxiales, puertos roscados laterales, una ranura central larga y bordes sin rebabas. El objetivo de 120 piezas con tolerancia de +/-0,02 mm exigía controlar la alineación y la repetibilidad durante toda la serie.
Nuestra solución
Desbastamos primero la ranura central y después utilizamos referencias estables para terminar los brazos y mantener la separación requerida. Los orificios se mecanizaron con un amarre controlado para favorecer la coaxialidad, mientras que los puertos laterales se roscaron después de las principales operaciones de fresado.
Control de calidad
La inspección incluyó la separación de los brazos, el diámetro y la alineación de los orificios, la calidad de las roscas, el ancho de la ranura, los chaflanes y la uniformidad superficial. Se verificó la conformidad con el plano y la ausencia de marcas visibles o daños antes del embalaje.
Resumen del proyecto
Este proyecto consistió en fabricar 120 soportes de horquilla de aluminio para un conjunto que requería una unión por pasador fiable y un ajuste repetible. Cada pieza combina brazos paralelos, orificios coaxiales, puertos roscados laterales, una ranura central larga y bordes chaflanados. La tolerancia de +/-0,02 mm exigía controlar la relación entre la separación de los brazos, los orificios y la ranura.
Enfoque de fabricación
Comenzamos desbastando la ranura central y dejando material suficiente para las operaciones de acabado. Después utilizamos referencias estables para terminar los brazos paralelos y mantener una separación constante. Los orificios para el pasador se mecanizaron en una secuencia controlada para conservar su coaxialidad, y los puertos laterales se roscaron después de comprobar las dimensiones críticas.
Control de calidad
La inspección se centró en la relación funcional entre los elementos de la pieza. Revisamos la separación de los brazos, el ancho de la ranura, el diámetro y la alineación de los orificios. También comprobamos las roscas, los chaflanes y los bordes para detectar rebabas o daños, además de verificar la uniformidad del acabado mate.